فهرست مطالب
Toggleچاپ سه بعدی چطور سرعت و هزینه تولید قطعات خردایش را کاهش میدهد؟
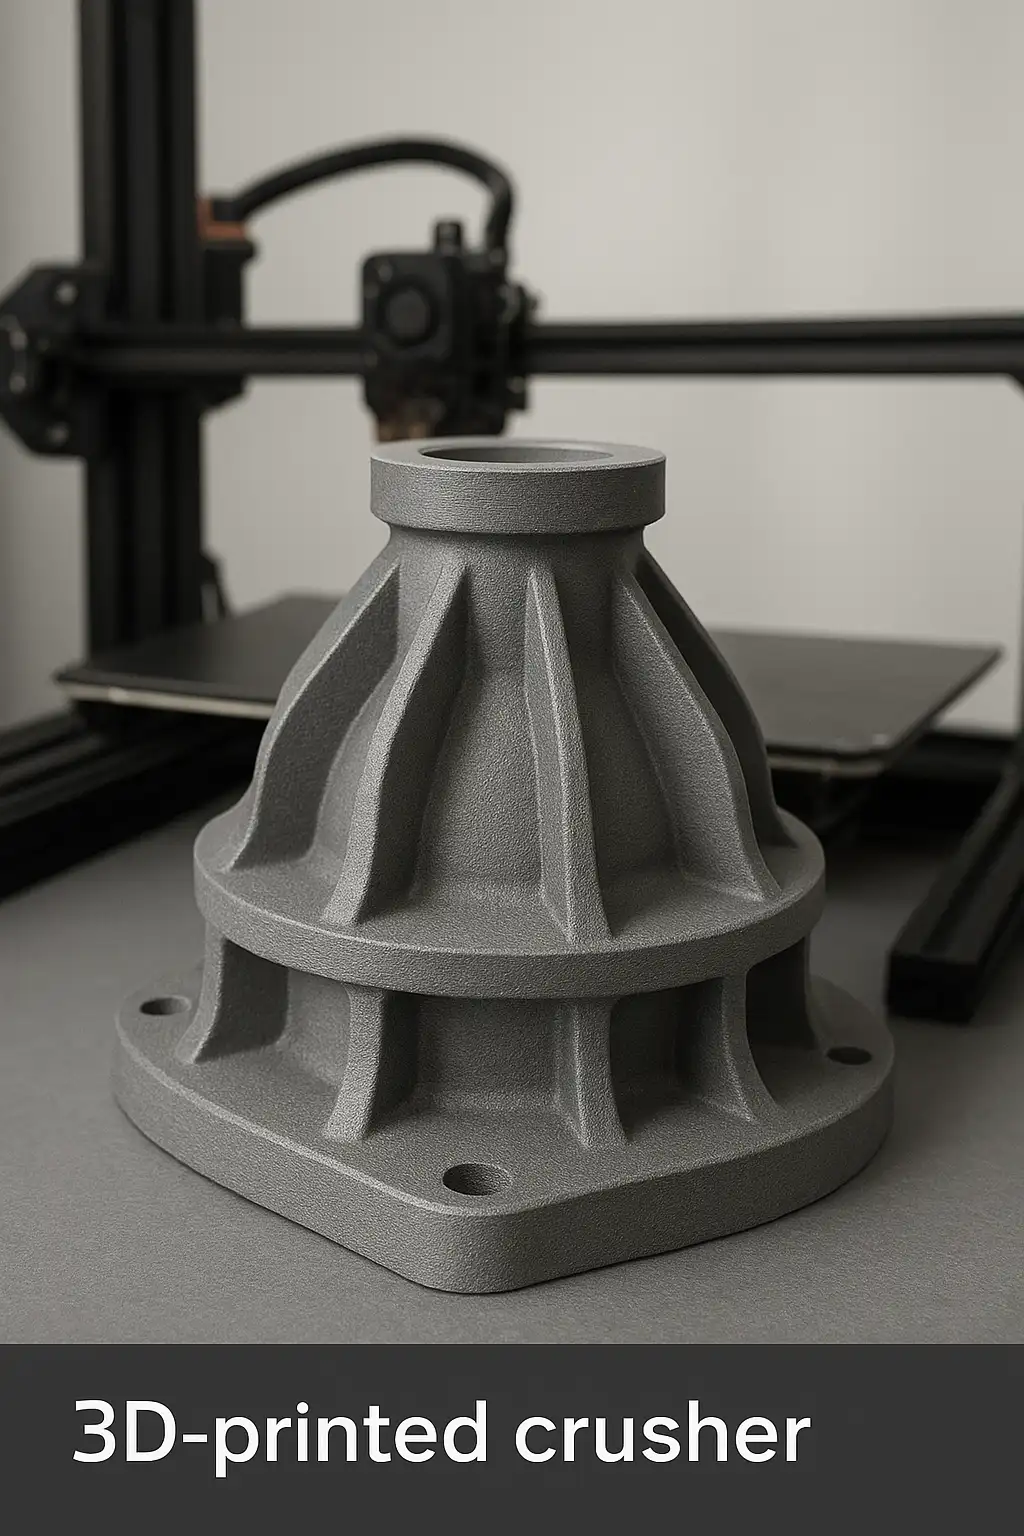
چاپ سه بعدی قطعات خردایش معدن را لایه به لایه تولید میکند، کار تولید قطعات پیچیده و سفارشی را بدون نیاز به قالب سازی یا فرآیندهای ریختهگری طولانی را در عرض چند ساعت انجام میدهد. این روش زمان تحویل قطعات را از چند هفته و یک ماه به تنها چند روز کاهش میدهد و با صرفه جویی در مواد اولیه و کاهش مراحل پس پردازش، هزینه تولید را پایین میآورد. علاوه بر این، تولید سریع قطعات یدکی باعث کاهش توقف خطوط خردایش و افزایش بهرهوری کارخانه میشود و هزینههای نگهداری را به حداقل میرسد.
مقایسه فناوریهای چاپ سه بعدی فلزی در صنعت معدن
ویژگی / فناوری | جت بایندر (Binder Jetting) | ذوب انتخابی لیزری (SLM) | ذوب با پرتو الکترونی (EBM) |
روش ساخت | پودر فلز یا سرامیک روی سطح پخش شده و چسب (Binder) با چاپگر پاشیده میشود، سپس قطعه سینتر میشود | پودر فلزی با لیزر پرقدرت ذوب میشود و لایه به لایه شکل میگیرد | پودر فلزی در خلا با پرتو الکترونی ذوب شده و لایه به لایه قطعه ساخته میشود |
مواد قابل استفاده | فولاد ضد زنگ، آلومینیوم، سرامیکها، ترکیب فلز+سرامیک | فولاد ضد زنگ، تیتانیوم، آلیاژهای آلومینیوم، نیکل، بعضی فولادهای منگنزی | تیتانیوم، تنگستن، آلیاژهای نیکل، فولادهای خاص مقاوم به حرارت و خوردگی |
دقت ابعادی | متوسط (±0.1–0.2 mm) | بسیار بالا (±0.01 mm) | بالا (±0.02–0.05 mm) |
چگالی قطعه | 95–98٪ پس از پخت | نزدیک 100٪ | نزدیک 100٪ |
سرعت تولید | بسیار سریع، تا 5 برابر سریعتر از روشهای ذوبی | متوسط، 30–40٪ سریعتر از ریخته گری سنتی برای قطعات پیچیده | کندتر از SLM، مناسب قطعات بزرگ و مقاوم |
هزینه تولید | پایینتر نسبت به SLM و EBM، مخصوصاً برای قطعات پیچیده یا کوچک | بالاتر از جت بایندر، هزینه انرژی و پودر زیاد است | بالا، تجهیزات پرهزینه و انرژی زیاد نیاز دارد |
مقاومت مکانیکی | پس از پخت خوب، اما کمتر از SLM و EBM | بسیار بالا، هم تراز قطعات فورج شده | عالی، مناسب قطعات تحت بار و دمای بالا |
مزایا اصلی | سرعت بالا، هزینه پایین، مناسب تولید انبوه کوچک، امکان چاپ مواد ترکیبی | دقت ابعادی بالا، چگالی و مقاومت بالا، مناسب قطعات دقیق و پیچیده | مقاومت بالا در شرایط حرارت و بار، مناسب قطعات بزرگ و سنگین |
چالشها | شکنندگی قبل از پخت، جمع شدگی در سینتر، محدودیت چگالی، نیاز به عملیات پس فرآیند | هزینه بالا، محدودیت اندازه، نیاز به محیط کنترل شده | هزینه تجهیزات و انرژی بسیار بالا، محدودیت در اندازه، نیاز به خلا، پس فرآیند پیچیده |
مثال عملی در معدن | تیغههای ضد سایش، بوشها، هوزینگهای سبک خردایش | بوشهای مقاوم، دندانههای روتور، تیغههای ضد سایش | شفتهای مقاوم، پایه رولیکها، بدنه هیدروکن و قطعات دمای بالا |
آینده و روند توسعه | ترکیب با سینتر پیشرفته، چاپ قطعات پیچیدهتر با مواد ترکیبی | چاپ مستقیم قطعات یدکی سریع و دقیق، کاهش زمان تعمیرات | توسعه قطعات بزرگ و سنگین، استفاده در محیطهای صنعتی با نیاز به مقاومت حرارتی و مکانیکی بالا |
تکنولوژیهای چاپ سه بعدی در معدن
1. جت بایندر
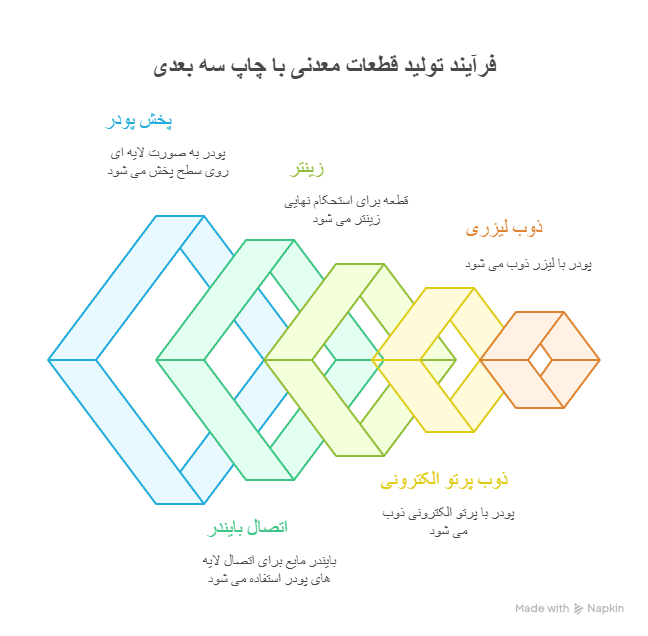
در این روش، پودر فلز یا سرامیک روی سطح پخش شده و یک چاپگر صنعتی با پاشش دقیق چسب مایع (بایندر) لایه به لایه آن را به هم متصل میکند. پس از اتمام فرایند، قطعه وارد مرحله پخت یا زینتر میشود تا استحکام نهایی را به دست آورد. برای مثال، بسیاری از کارخانههای قطعه سازی اکنون از این فناوری برای تولید سریع قطعات دستگاه خردایش مثل تیغههای ضد سایش، بوشهای دقیق و هوزینگهای سبک خردایش استفاده میکنند تا زمان تولید از چند روز به چند ساعت برسد. سرعت ساخت قطعه با جت بایندر، ۵ برابر بیشتر از روشهای ذوب با پرتو الکترونی یا ذوب لیزری انتخابی است، چون در دمای پایینتری انجام میشود، مصرف انرژی تا ۶۰٪ پایین میآید.
در آینده، جت بایندر به دلیل قابلیت چاپ مواد ترکیبی (مانند فولاد+کاربید یا نیکل+آلومینا) یکی از کلیدیترین فناوریهای تولید در صنایع معدنی خواهد بود. این تکنولوژی میتواند قطعات پیچیدهی خردایش مثل پایه رولیکها یا نگهدارندههای سرامیکی ضد خوردگی را بدون نیاز به ماشین کاری بسازد. انتظار میرود در ۵ سال آینده جت بایندر به فناوری غالب در تولید قطعات یدکی سریع، مقاوم و سبک معدن تبدیل شود.
محدودیتهای جت بایندر:
- قطعات قبل از مرحله زینتر بسیار شکنندهاند و در حمل و نقل یا خروج از چاپگر ممکن است ترک بردارند.
- در مرحله زینتر حدود ۱۰ تا ۲۰٪ جمع شدگی اتفاق میافتد که کنترل ابعاد به صورت دقیق دشوار میشود.
- قطعات جت بایندر معمولاً به چگالی ۹۵٪ فلز اصلی میرسند که برای برخی کاربردهای سنگین (مانند شفتها یا فکهای خردایش) کافی نیست.
- فعلاً بیشتر برای فولادهای ضد زنگ، نیکل و آلومینیوم کاربرد دارد و آلیاژهای بسیار سخت مانند تنگستن یا تیتانیوم نیاز به توسعه بیشتر دارند.
- برای رسیدن به خواص مکانیکی مطلوب، معمولاً عملیات حرارتی یا نفوذ مس یا برنز الزامی است.
- پودرهای کروی با اندازه یکنواخت و خلوص بالا هزینهبر هستند و بخشی از صرفه اقتصادی چاپ را کاهش میدهند.
2. ذوب با پرتو الکترونی (EBM)
فناوری ذوب با پرتو الکترونی (EBM) یکی از پیشرفتهترین روشهای چاپ سه بعدی فلزات است که در محیط خلأ انجام میشود. در این فرآیند، پودر فلزی؛ معمولاً آلیاژهایی مانند تیتانیوم، اینکونل یا فولادهای مقاوم، به صورت لایه لایه پخش شده و سپس توسط پرتو الکترونی با دقت بالا ذوب میشود. انرژی الکترونی به صورت مستقیم در عمق پودر نفوذ کرده و ساختاری کاملاً متراکم و همگن ایجاد میکند که استحکام آن با قطعات آهنگری شده قابل مقایسه است. این روش در ساخت قطعات با هندسه پیچیده، مانند توگل یا بوشهای مقاوم در برابر خوردگی سنگ شکن فکی و روتور پمپهای معدنی کاربرد زیادی دارد.
به دلیل قابلیت ذوب هم زمان چند نقطه و حذف نیاز به قالب، سرعت تولید در EBM تا ۴ برابر روشهای لیزری افزایش پیدا کرده و هزینههای نهایی تا ۳۰ تا ۴۰ درصد کاهش پیدا میکند. علاوه بر کاهش ضایعات، پودرهای استفاده نشده نیز مجدداً بازیافت میشوند که بهرهوری مواد را بالا میبرد. آینده این فناوری در صنعت معدن، به سمت تولید مستقیم قطعات خردایش با آلیاژهای خاص ضد خوردگی پیش میرود، هر چند هنوز محدودیتهایی دارد.
محدودیتهای ذوب با پرتو الکترونی:
- تجهیزات EBM به سیستم خلأ و منابع پرتو الکترونی پیشرفته نیاز دارند که سرمایه اولیه را افزایش میدهد.
- فقط آلیاژهای رسانای الکتریکی (مثل تیتانیوم، نیکل، فولاد) قابل استفاده هستند؛ مواد سرامیکی یا پلیمری قابل چاپ نیستند.
- فرآیند تنها در شرایط خلأ پایدار انجام میشود که مصرف انرژی و زمان آماده سازی را بالا میبرد.
- به دلیل ذوب در دمای بالا، سطح قطعات زبرتر است و نیاز به ماشین کاری نهایی دارد.
- تجمع حرارت در نقاط خاص ممکن است باعث تاب برداشتن یا انحراف ابعادی قطعات شود.
- اپراتورها و مهندسان مسلط به تنظیم پارامترهای پرتو، سرعت اسکن و خلأ هنوز محدود هستند.
3. ذوب لیزری انتخابی SLM))
ذوب انتخابی لیزری (SLM)، یکی دیگر از تکنولوژیهای چاپ سه بعدی فلزی است که برای ذوب پودر فلز در هر لایه از یک لیزر پرقدرت استفاده میکند. در این روش، فایل سه بعدی مدل قطعه به لایههای بسیار نازک (در حد ۲۰ تا ۵۰ میکرون) تقسیم میشود. سپس لیزر به صورت دقیق روی سطح پودر حرکت کرده و نقاط مورد نظر را ذوب میکند تا ساختار قطعه تدریجی شکل گیرد. پس از هر لایه، تیغهای نازک سطح را صاف کرده و لایه جدید پودر پخش میشود تا فرآیند تا تکمیل قطعه ادامه یابد.
ذوب لیزری انتخابی از نظر عملی، برای تولید قطعاتی مانند بوشهای مقاوم، دندانههای روتور، یا حتی تیغههای ضد سایش خردایش در معادن مناسب است. آینده این فناوری در صنعت معدن به سمت چاپ مستقیم قطعات مقاوم به سایش در محل در حال حرکت است که میتواند توقف خطوط تولید را به حداقل برساند و زمان تعمیرات را تا نصف کاهش دهد. تکنولوژی ذوب لیزری انتخابی، باعث دقت ابعادی بالا (تا ۰.۰۱ میلیمتر)، چگالی نزدیک به ۱۰۰٪ و استحکام مکانیکی هم تراز قطعات میشود. سرعت تولید نسبت به ریخته گری سنتی حدود ۳۰ تا ۴۰ درصد افزایش پیدا کرده و هزینههای کلی ساخت تا ۲۰ درصد پایین میآید.
محدودیتهای ذوب لیزری انتخابی:
- دستگاههای SLM به لیزرهای دقیق و سیستمهای کنترل دما نیاز دارند که سرمایه گذاری اولیه را بسیار بالا میبرد.
- این فناوری معمولاً برای قطعات کوچک تا متوسط مناسب است و ساخت قطعات بزرگتر نیازمند زمان زیاد و هزینه بالاتر است.
- پودرهای فلزی باید در محیطی با گاز بیاثر (مانند آرگون) استفاده شوند تا از اکسید شدن جلوگیری شود.
- قطعات تولید شده نیازمند عملیات حرارتی، ماشین کاری نهایی و صاف کاری سطح هستند تا کیفیت نهایی حاصل شود.
- به دلیل تمرکز بالای انرژی لیزر، در برخی قطعات تغییر شکل یا تنش پسماند ممکن است ایجاد شود.
- هر چند آلیاژهای متداول مانند فولاد ضد زنگ و آلومینیوم چاپ میشوند، اما برخی آلیاژهای خاص (مثل فولاد منگنزی ضد سایش) هنوز به طور کامل برای این روش توسعه نیافتهاند.
دلتا سنگ شکن هم در راستای نوآوری و افزایش سرعت تولید، به کارگیری فناوریهای چاپ سه بعدی صنعتی مانند جت بایندر، ذوب انتخابی لیزری و ذوب با پرتو الکترونی را در دستور کار قرار داده است. تلاش میکنیم، قطعات ماسه ساز، کوبیت، انواع ماسه ساز، ماسه شور، خرید سنگ شکن هیدروکن و… را با دقت بالاتر، استحکام بیشتر و زمان تحویل کوتاهتر تولید کنیم. هدف دلتا سنگ شکن این است که با ادغام این تکنولوژیها، هزینههای تولید را کاهش داده و تعمیرات و جایگزینی قطعات را سریعتر انجام دهد، در حالی که کیفیت و دوام قطعات حفظ شود. آینده این رویکرد به سمت تولید سریع، مقرون به صرفه و سفارشی سازی دقیق قطعات معدنی حرکت میکند، به گونهای که خطوط تولید متوقف نشود و بهرهوری کلی صنایع خردایش و معدن افزایش پیدا کند.
سوالات متداول
1. چاپ سه بعدی چه مزایایی دارد؟
با استفاده از تکنولوژیهای چاپ سه بعدی، میتوانید قطعات پیچیده و سفارشی را با سرعت بالا و هزینه کم نسبت به روشهای سنتی تولید کنید. علاوه بر کاهش زمان ساخت، قابلیت تولید سریع قطعات یدکی و کاهش توقف خط تولید از دیگر مزایای این فناوری است.
2. کیفیت قطعات چاپ سه بعدی چقدر است؟
کیفیت قطعات چاپ سه بعدی فلزی بالا است و با روشهایی مانند ذوب انتخابی لیزری (SLM) یا ذوب با پرتو الکترونی (EBM) میتوان مقاومت مکانیکی و چگالی قطعه را نزدیک به قطعات فورج شده یا ریخته گری شده به دست آورد. همچنین با پس فرآیندهایی مانند ماشین کاری نهایی و عملیات حرارتی، دقت ابعادی و دوام قطعات تضمین میشود.
3. قطعات تولید شده با چاپ سه بعدی برای استفاده در معادن مناسب هستند؟
بله، با انتخاب فناوری مناسب، مواد ضد سایش و کنترل دقیق فرآیند چاپ، قطعات تولید شده توسط چاپ سه بعدی برای استفاده در شرایط سخت معادن مناسب هستند. قطعاتی مانند بوشها، شافتها، تیغهها و بدنه هیدروکن با دوام هستند و تحمل بارهای سنگین در خطوط خردایش معدن را دارند.